


La capa aislante de espuma de poliuretano del cuerpo de la tubería se moldea en una fábrica, mientras que la espuma en las juntas se vierte en-sitio. Surge una pregunta común: ¿los materiales espumantes utilizados en-el sitio son los mismos que los utilizados en la fábrica?
En cuanto al material en sí, el material espumado utilizado para las juntas y el material utilizado para el cuerpo de la tubería deben ser químicamente idénticos. Las normas exigen que-la espuma en el sitio logre efectos de rendimiento y aislamiento equivalentes a los de las secciones de tubería recta; por lo tanto, el material de espuma para juntas debe coincidir con el material de espuma del tubo base. En otras palabras, los indicadores centrales como la densidad de la espuma, el contenido de células-cerradas y la conductividad térmica deben ser comparables entre la espuma para juntas y la espuma del cuerpo de la tubería.
Sin embargo, en la producción real, las condiciones de formación de espuma en las juntas difieren significativamente de las de fábrica. La formación de espuma en fábrica se realiza en líneas de producción automatizadas donde se pueden controlar con precisión la temperatura de formación de espuma, las proporciones de materia prima y la presión de inyección. El poliuretano líquido se inyecta en un solo paso en el espacio anular entre el tubo de acero y la carcasa exterior a presiones de 10 a 20 MPa, asegurando que la espuma sea uniforme y densa. Antes de salir de fábrica, el producto se somete a múltiples pruebas-que incluyen densidad, conductividad térmica y contenido de celda-cerrada-y no se envía a menos que cumpla con las especificaciones.
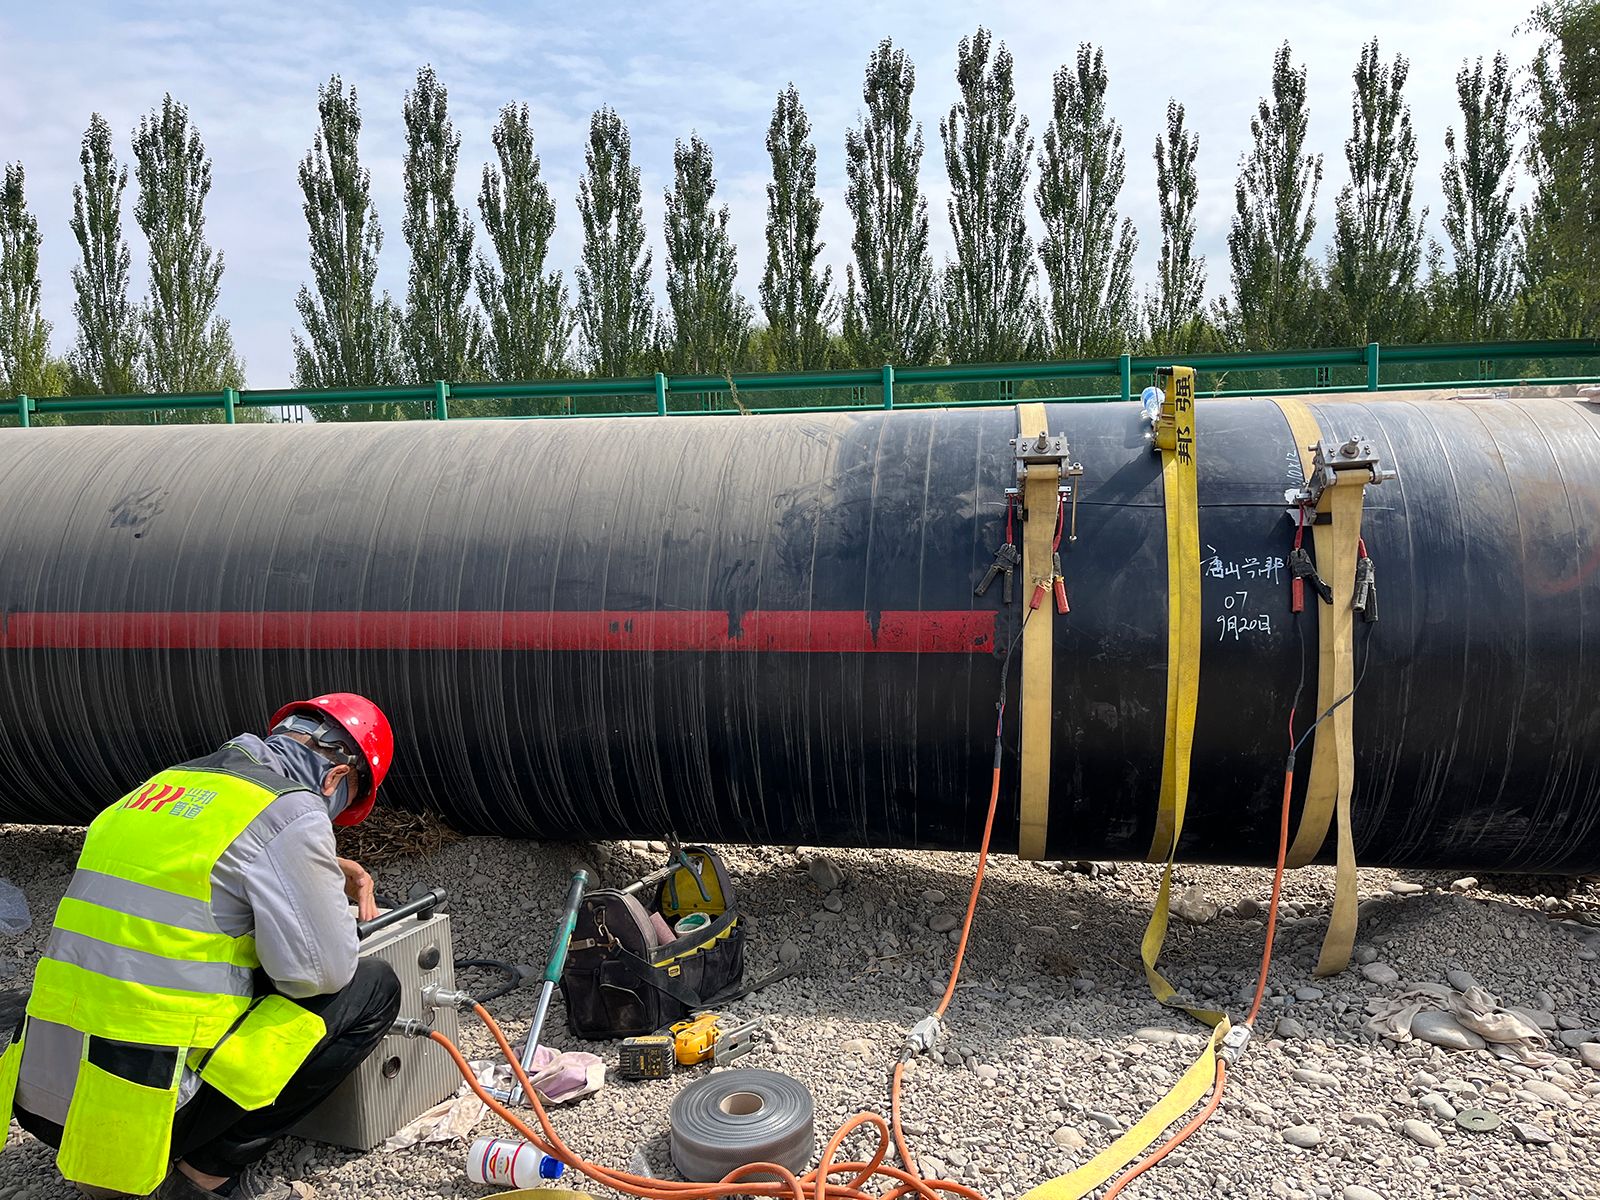
La aplicación de espuma para juntas in situ es una cuestión completamente diferente. El proceso de unión se lleva a cabo en una zanja para tuberías, donde la temperatura ambiente, la humedad del aire y la limpieza de la superficie de la base afectan la calidad de la espuma. Las temperaturas excesivamente bajas reducen la adherencia de la espuma, mientras que la humedad elevada también compromete el resultado de la formación de espuma. La formación de espuma manual en el sitio-está limitada por la operación humana, lo que dificulta igualar la uniformidad de distribución del material lograda por las máquinas. Además, si bien las tuberías de espuma-de fábrica se pueden inspeccionar individualmente,-la espumación in situ carece de métodos de inspección sistemática, lo que significa que los problemas de calidad a menudo solo salen a la luz después de que la tubería esté en funcionamiento.
Por lo tanto, si bien las formulaciones del material espumante para juntas y del material espumante para cuerpos de tuberías deben ser idénticas, los desafíos de control de calidad para el espumado in situ son mucho mayores que los de la fábrica. Por eso las uniones de tuberías se consideran el eslabón débil de toda la tubería: los materiales son los mismos, pero las condiciones de construcción difieren. Al comprar, es recomendable comprobar si el fabricante proporciona orientación técnica y servicios in situ para el espumado de juntas; Los fabricantes experimentados enviarán personal técnico al sitio para supervisar los pasos críticos, que van desde el calentamiento de las fundas termorretráctiles hasta el proceso de formación de espuma.